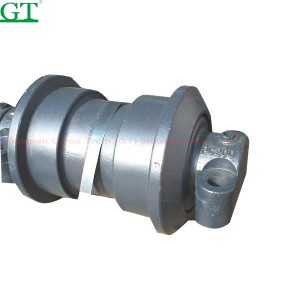
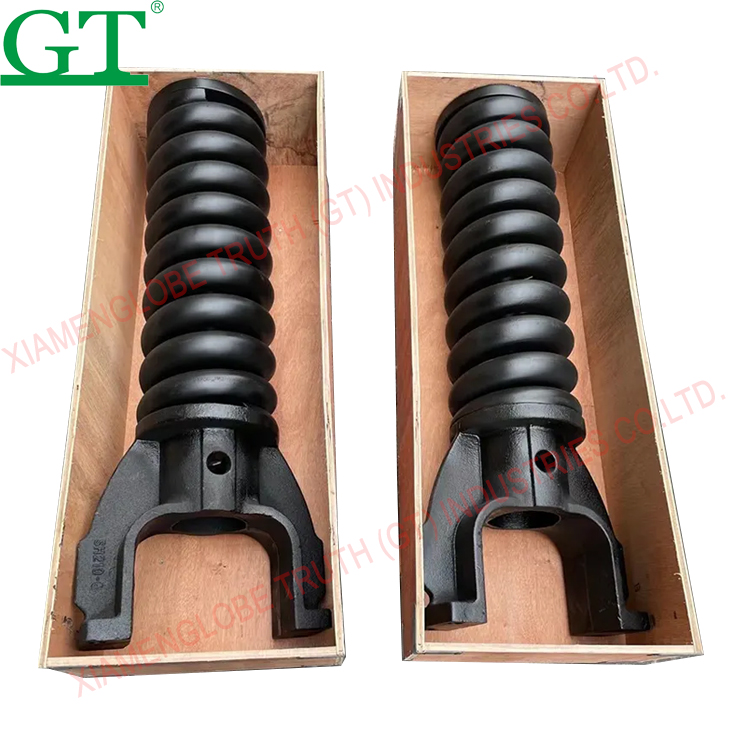
Fahrwerk für Bagger und Planierraupe – Kettenverstellzylinder-Baugruppe

| Produktinformationen | |
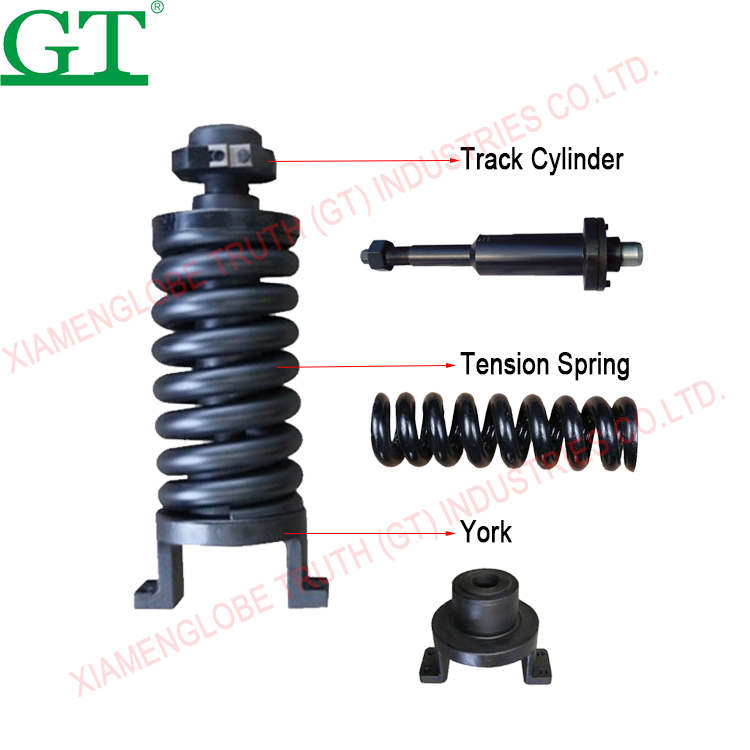
| Beschreibung: | Kettenverstellzylinder-Federrückholbaugruppe für Fahrwerksteil von Baggern und Bulldozern |
| Herkunftsort: | China |
| Markenname: | PT'ZM |
| Modellnummer | |
| Preis: | Verhandeln |
| Verpackungsdetails: | Begasen Sie seetüchtige Verpackungen |
| Lieferzeit: | 7-30 Tage |
| Zahlungsbedingungen: | L/CT/T |
| Preisbegriff: | FOB/ CIF/ CFR |
| Mindestbestellmenge: | 1 Stück |
| Lieferfähigkeit: | 10.000 Stück/Monat |
| Material: | 60Si2Mn /45# /QT450-10 |
| Technik: | Schmieden |
| Beenden: | Glatt |
| Härte: | HRC45-55 |
| Qualität: | Hochleistungs-Bergbaubetrieb, hohe Qualität |
| Garantiezeit: | 24 Monate |
| Kundendienst: | Technischer Videosupport, Online-Support |
| Farbe: | Schwarz oder vom Kunden gewünscht |
| Anwendung: | Bulldozer & Raupenbagger |
- Herstellung von Druckfedern aus kaltgezogenem Federstahldraht
Bei der Drehbearbeitung von Schraubenfedern müssen nach dem Drehen mehrere verbundene Federn zu einer einzelnen Feder getrennt werden. Bei wichtigen Federn kann vor dem Schleifen der Stirnfläche eine Höhenklassifizierung des Rohlings durchgeführt werden, um die Schleifqualität zu gewährleisten. Der Schleifprozess lässt sich in Schrupp- und Feinschleifen unterteilen; nach dem Schruppschleifen können Entgraten oder Anfasen erfolgen.
- Herstellung von Streckfedern aus kaltgezogenem Federstahldraht
Die Herstellung von Streckfedern kann bei einigen typischen Schäkeln mithilfe einer speziellen automatischen Federwickelmaschine in einem einzigen Wickelvorgang erfolgen. Es ist wichtig zu beachten, dass das Spannungsarmglühen nach dem Wickeln dazu dient, die beim Wickeln entstandenen Eigenspannungen abzubauen, während das Anlassen nach der Herstellung des Hakenrings die beim Hakenring entstehenden inneren Spannungen beseitigt. Obwohl beide Prozesse der Spannungsreduzierung dienen, können sie nicht kombiniert werden, da das erste Anlassen die Positionsgenauigkeit des Schäkels sicherstellt und die Temperatur des zweiten Anlassens die des ersten nicht überschreiten darf.
- Herstellung von Torsionsschraubenfedern aus kaltgezogenem Federstahldraht
Ähnlich wie bei Zugfedern wird auch bei Drehfedern eine spezielle automatische Federwickelmaschine eingesetzt. Bei einigen typischen Drehfederarmen kann der gesamte Wickelvorgang in einem Arbeitsgang abgeschlossen werden. Es gibt zwei typische Fertigungsverfahren für Drehfedern. Beim ersten Verfahren wird das Material zunächst auf eine bestimmte Länge zugeschnitten und anschließend die Feder gerollt. Beispiele hierfür sind das Verfahren für Doppel-Drehfedern. Das zweite Verfahren ähnelt dem der Zugfeder, unterscheidet sich jedoch dadurch, dass bei Zugfedern der Hakenring, bei Drehfedern hingegen der Drehfederarm verwendet wird. Da die Eigenspannung der Betriebsspannung entgegengesetzt ist, wird häufig auf das Anlassen verzichtet, um die maximale Betriebsspannung zu reduzieren. Eine Anlassbehandlung kann jedoch die Kornstruktur des Federmaterials stabilisieren und die durch Transportschäden verursachte Verformung des Drehfederarms verringern. Für einige spezielle Drehfedern wird zudem eine intensive Torsionsbehandlung durchgeführt.
- Schraubenfeder aus Federstahldraht im geglühten Zustand
Der im geglühten Zustand gelieferte legierte Federstahldraht dient hauptsächlich zur Herstellung von Druckfedern. Sein Herstellungsverfahren unterscheidet sich von dem oben beschriebenen. Er wird nach dem Umformen hauptsächlich abgeschreckt und angelassen und beim Fertigen der Federenden normalisiert. Die übrigen Prozessschritte sind im Wesentlichen gleich.
- Technologisches Verfahren zur Herstellung einer großen Heißspule
Federn mit einem Materialdurchmesser von mehr als 12 mm werden oft als große Federn bezeichnet und üblicherweise warmgeformt. Warmumgeformte Schraubenfedern sind im Grunde Druckfedern. Alle warmumgeformten Schraubenfedern sind Kernfedern. Bei konischen Spiraldruckfedern ist es schwierig, die Gewindesteigung (das Ausrollen der Steigung) während des Wickelns zu erreichen. Daher ist es notwendig, die Gewindesteigung im Kalibrierungsprozess zu öffnen. Um die Abschrecktemperatur zu gewährleisten, muss der Korrekturprozess präzise und schnell erfolgen. Andernfalls muss die Feder während des Abschreckens erneut erwärmt werden. Zur Verbesserung der Dauerfestigkeit warmumgeformter Schraubenfedern sollte, sofern die Bedingungen es zulassen, nach Möglichkeit Kugelstrahlen durchgeführt werden.
Das Gebrauchsmuster betrifft einen neuen Spannzylinder, der in einer Spannvorrichtung eines Baggers verwendet wird.
Eine Vorrichtung, die an einem Bagger mit neuartigem Ölzylinder verwendet wird, besteht aus einem Kolbenstangenzylinder, der im Zylinderblock sitzt. An den seitlichen Enden des Zylinderkörpers befindet sich eine Öleinspritzbohrung, die in das Innere der Kolbenstange führt. Am Eingang der Öleinspritzbohrung ist eine kleine Ölkappe angebracht, die wiederum mit einem Schmiernippel versehen ist. Die Zylinderschraube ist in der Außenwand des Zylinderkörpers befestigt und mit dem Kolbenstangenende verbunden. Die Verbindung zwischen Schraube und Kolbenstange ist mit einem Dichtring versehen, der sich am unteren Ende des Zylinderkörpers befindet. Zwischen dem unteren Ende der Kolbenstangenaußenwand und der Innenwand des Zylinderkörpers befinden sich eine Führungshülse, ein Öldichtring und ein Sicherungsring. Das äußere Ende der Schraube ist mit einer Mutter fixiert, deren Außenseite mit einer Dichtung versehen ist. Die Vorrichtung zeichnet sich durch eine neuartige Struktur, eine regelmäßige Formgebung, eine durchdachte Konstruktion, fortschrittliche Technologie, die Verwendung von Standardmaterialien, hohe Festigkeit, stabile Qualität, Robustheit, Langlebigkeit und eine lange Lebensdauer aus.
| Produktinformationen | |
| Beschreibung: | Kettenverstellzylinder-Federrückholbaugruppe für Fahrwerksteil von Baggern und Bulldozern |
| Herkunftsort: | China |
| Preis: | Verhandeln |
| Verpackungsdetails: | Begasen Sie seetüchtige Verpackungen |
| Lieferzeit: | 7-30 Tage |
| Zahlungsbedingungen: | L/CT/T |
| Preisbegriff: | FOB/ CIF/ CFR |
| Mindestbestellmenge: | 1 Stück |
| Lieferfähigkeit: | 10.000 Stück/Monat |
| Material: | 60Si2Mn /45# /QT450-10 |
| Technik: | Schmieden |
| Beenden: | Glatt |
| Härte: | HRC45-55 |
| Qualität: | Hochleistungs-Bergbaubetrieb, hohe Qualität |
| Garantiezeit: | 24 Monate |
| Kundendienst: | Technischer Videosupport, Online-Support |
| Farbe: | Schwarz oder vom Kunden gewünscht |
| Anwendung: | Bulldozer & Raupenbagger |